23-10-2026
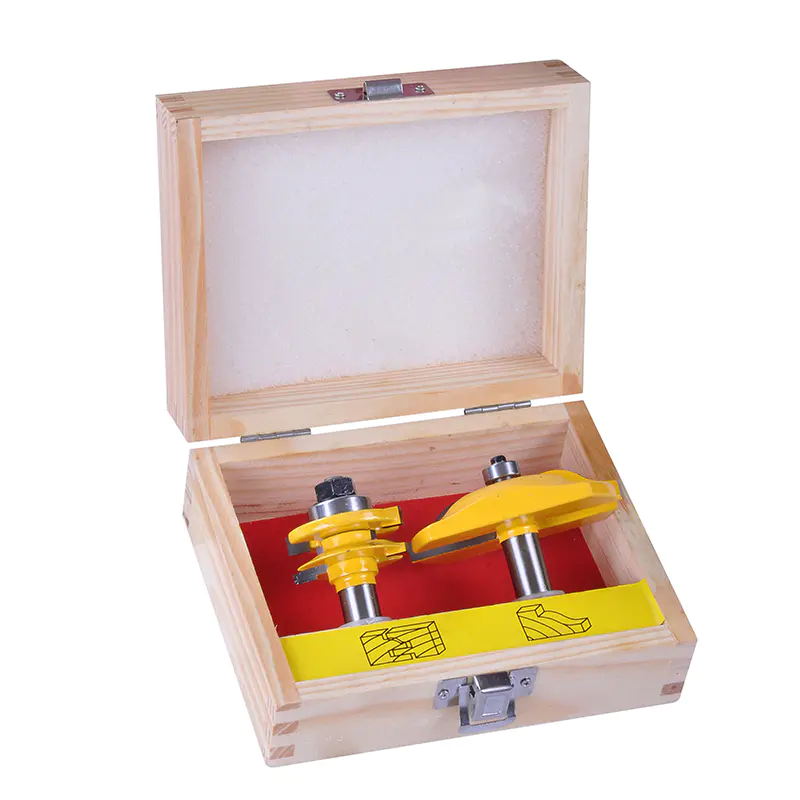
Brocas de estilo de riel Se acostumbra mucho a puertas de armarios, puertas interiores y paneles enmarcados. Configúrelos correctamente y obtendrá perfiles coincidentes que encajarán perfectamente. ¿Pero desgarros, quemaduras, juntas flojas? Esa apariencia desordenada y durabilidad. Por lo general, se trata de la condición del cortador, la configuración del enrutador, la preparación del material, la técnica de alimentación o simplemente una configuración inexacta. Descubra la causa y podrá solucionar el defecto sin desperdiciar la mitad de la madera.
El desgarro es cuando el cortador arranca las fibras de madera en lugar de cortarlas para limpiarlas. Lo verá en los extremos de los rieles, alrededor de los cambios de dirección de la veta o en madera labrada quebradiza.
Fibra final sin soporte: Los cortes de remate van a lo largo de la fibra, por lo que los extremos de los rieles se astillan fácilmente. Utilice un trineo de afrontamiento y una tabla de respaldo de sacrificio para sostener las fibras cuando sale el cortador.
Cortadores desafilados o sucios: Los bordes desgastados aplastan y rasgan las fibras. La acumulación de brea y resina hace lo mismo. Inspeccione la broca con frecuencia y límpiela con algo aprobado por el fabricante. ¿Opaco o dañado? Consígalo afilarlo profesionalmente o reemplácelo.
Se elimina demasiado material a la vez: Los cortes fuertes significan más vibración y son más difíciles de controlar. Donde la fresa y el perfil lo permitan, realizar pasadas controladas. Siga las instrucciones del fabricante. Y siempre pruebe con desechos de espesor y grano similares antes de fresar las piezas terminadas.
Las marcas de quemaduras son puntos oscuros causados por el calor y la fricción entre el cortador y la madera. Son comunes en maderas duras densas, pero también indican problemas de instalación o mantenimiento.
Alimentación inconsistente o muy lenta: Sostenga la pieza de trabajo en un lugar y el cortador frotará y generará calor. Alimentación constante y controlada. Demasiado rápido provoca vibraciones o sobrecarga el enrutador. Apunta a un pase suave sin detenerte en el corte.
Velocidad incorrecta del enrutador: Las brocas de gran diámetro pueden necesitar RPM más bajas que las cortadoras pequeñas. Siga el límite de velocidad para ese bit exacto. Nunca lo excedas para terminar más rápido. Compruebe que la fresadora sea adecuada para la cortadora y el material.
Acumulación de resina o pasadas repetidas: Un cortador sucio, un borde desgastado, una guía desalineada, frotar la misma superficie una y otra vez, todo contribuye a quemarse. Limpie e inspeccione la broca, verifique la alineación de la guía, evite pases innecesarios. Si el ardor continúa, deténgase y vuelva a evaluar. No se limite a esforzarse más.
Una junta floja generalmente significa una falta de coincidencia entre los perfiles coincidentes, material inconsistente o un ensamblaje deficiente. Un perfil puede verse bien por sí solo y aun así no encajar en la pieza correspondiente.
Altura de broca incorrecta: La altura del cortador incorrecta y el perfil de albardilla del riel no se alinearán con el del montante. Ajuste en pequeños incrementos, corte las piezas de prueba hasta que los hombros se unan y la articulación se asiente completamente.
Espesor de material desigual: Los rieles y montantes se deben fresar hasta lograr un espesor constante. Las piezas deformadas, ahuecadas o que no coinciden se desplazan contra la guía y producen perfiles que no se alinean. Utilice la misma cara de referencia contra la valla siempre que pueda.
Cortadores o configuraciones no coincidentes: Algunos juegos utilizan cortadores separados para el perfil del riel y el corte de albardilla. Confirme que los componentes pertenecen al mismo conjunto compatible. Siga el procedimiento de configuración del fabricante. Registre configuraciones exitosas al hacer varias puertas.
Mal pegado: El adhesivo no puede reparar una unión inexacta. Primero, coloque en seco, verifique que las superficies estén limpias y aplique el pegamento recomendado según las instrucciones. Sujete uniformemente sin forzar las piezas desalineadas.
| problema | causa probable | Solución práctica |
|---|---|---|
| Arranque en los extremos del riel | Fibra de extremo sin soporte o cortador sin filo | Utilice un trineo y una tabla de respaldo; inspeccionar la broca |
| Marcas de quemaduras | Alimentación lenta, RPM excesivas o acumulación de resina | Utilice un avance constante, observe la velocidad nominal y limpie el cortador. |
| Huecos en la articulación | Altura de broca incorrecta o cortadores incompatibles | Vuelva a verificar la configuración y pruebe los perfiles de acoplamiento |
| Perfiles desiguales | Alineación inconsistente del stock o de la cerca | Frese las piezas uniformemente y mantenga una cara de referencia consistente |
| La junta se abre después del montaje. | Mal ajuste o pegado incorrecto | Corrija el mecanizado, ajuste en seco y siga las instrucciones del adhesivo. |
Comience verificando que la broca esté limpia, sin daños, instalada de manera segura y calificada para las condiciones operativas del enrutador. Prepare los rieles y los montantes hasta que tengan un grosor constante. Alinee la guía y ajuste la altura del cortador según las instrucciones del fabricante. Realice cortes de prueba utilizando restos del material real. Ensamble una muestra de ajuste en seco para verificar la alineación y los espacios de los hombros.
Durante el fresado, mantenga la pieza de trabajo apoyada contra la guía. Utilice equipo de sujeción de piezas adecuado, especialmente para realizar cortes. Desconecte la energía antes de cambiar las brocas o ajustar la configuración. Utilice las protecciones de la mesa fresadora y protección adecuada para los ojos y los oídos. Nunca realice cortes a mano alzada sin apoyo con cortadores de perfiles grandes.
Antes de aplicar pegamento, inspeccione cada junta en busca de balanceos, bordes desconchados o espacios visibles. Si el ajuste es incorrecto, verifique el espesor del material, la altura del cortador y la compatibilidad del perfil antes de cambiar varias configuraciones a la vez. Corrija una variable, corte otra pieza de prueba, registre la configuración final. Ese proceso repetible ayuda a Rail Stile Bits a producir perfiles más limpios, uniones más resistentes y resultados más consistentes en todo el proyecto.
Mantenerse en contacto

Rongcheng se especializa en la fabricación y exportación de brocas para cepilladora de madera, brocas para barrena, brocas para pala, brocas para pala, cinceles, brocas para martillo y carburo, etc.
contáctanos
DIRECCIÓN: Shangbutou, Qingjiang, Yueqing, Zhejiang, China
Teléfono: +86-577-62271200
FAX: +86-577-62276882
Correo electrónico: [email protected]
Síganos


 English
 русский
 Español
 中文简体


