09-10-2026
La elección de una fresa CNC suele comenzar con el material. El aluminio, el acero al carbono y el acero inoxidable no se comportan de la misma manera bajo una herramienta de corte. Su dureza, transferencia de calor, formación de virutas y tendencia a endurecerse pueden ser diferentes.
Para fabricantes, talleres de mecanizado, distribuidores de herramientas y compradores B2B, utilizar uno Fresa CNC porque cada metal puede crear problemas. Un acabado superficial deficiente, exceso de calor, filo acumulado, vibración o una vida útil corta de la herramienta pueden aparecer con bastante rapidez. La geometría del cortador, el grado de carburo, el recubrimiento, el número de canales, el ángulo de la hélice y los parámetros de corte deben tener sentido para la pieza de trabajo.
Esta guía analiza las opciones de cortadores comunes para aluminio, acero y acero inoxidable, junto con los puntos prácticos que los compradores deben verificar al adquirir herramientas.
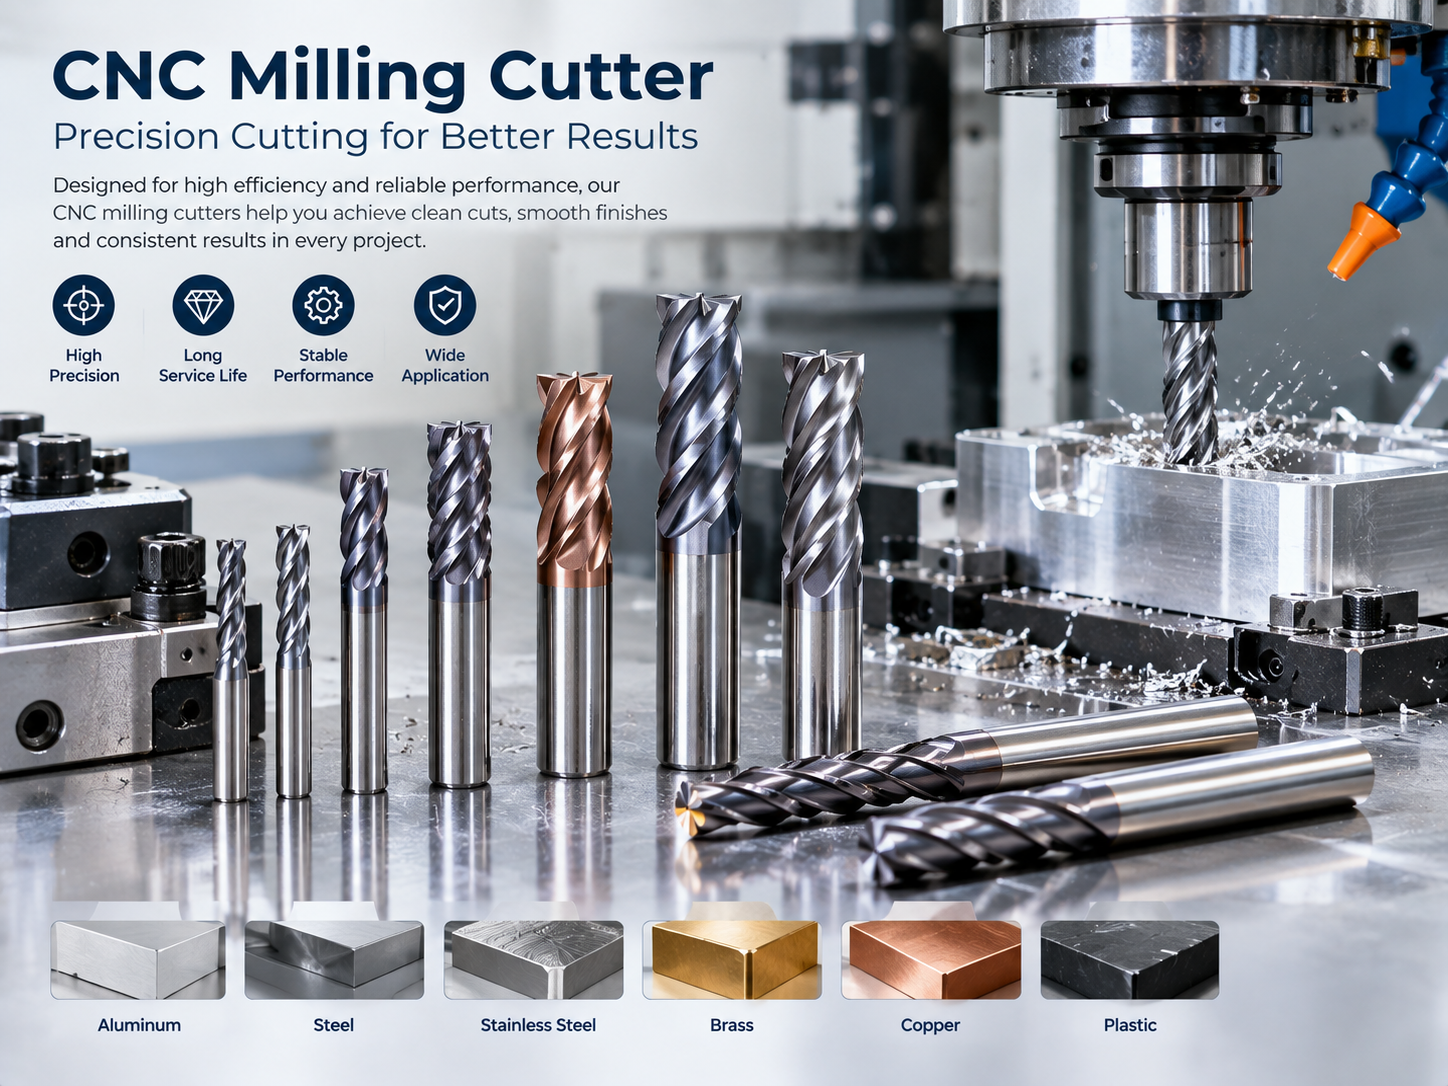
Por qué el tipo de material cambia la selección de fresas CNC
Una fresa elimina material cuando sus bordes cortantes entran en contacto repetidamente con la pieza de trabajo. La forma en que el metal reacciona a ese contacto tiene un efecto directo en la herramienta.
El aluminio es relativamente blando y transfiere bien el calor, pero puede producir virutas pegajosas que se acumulan alrededor del filo. El acero al carbono cubre una gama bastante amplia de grados y niveles de dureza. El acero inoxidable puede ser más difícil de mecanizar, generar un calor considerable y, en algunos casos, endurecerse cuando la herramienta roza en lugar de cortar correctamente.
Por eso la selección del cortador cambia de un material a otro.
| Materialeses | Principal preocupación del mecanizado | Dirección general de corte |
|---|---|---|
| Aluminio | Evacuación de virutas y borde de refuerzo | Bordes cortantes afilados y pulidos |
| acero al carbono | Desgaste de herramientas y carga de corte. | Geometría de carburo duradera |
| Acero inoxidable | Calor, endurecimiento por trabajo, desgaste de los bordes. | Geometría resistente y revestimiento adecuado |
Éstos son puntos de partida, no reglas fijas. Aún es necesario considerar la aleación real, la dureza, la máquina y la operación de mecanizado.
¿Qué fresas CNC funcionan bien para el aluminio?
Las aleaciones de aluminio suelen mecanizarse a velocidades de corte relativamente altas. Dado que el aluminio es más blando que la mayoría de los aceros, suele ser útil un filo afilado.
Los cortadores de aluminio pueden usar ranuras pulidas, espacios para virutas más grandes y ángulos de hélice más altos para ayudar a alejar las virutas del área de corte.
Los diseños de dos y tres canales se utilizan comúnmente cuando se necesitan altas velocidades de avance y una buena evacuación de viruta.
Una cortadora destinada al aluminio suele centrarse en:
La idea es bastante sencilla: sacar las virutas antes de que tengan la oportunidad de adherirse a la herramienta o volver a cortarse.
Por qué es importante el recuento de flautas para el aluminio
Más ranuras significan más filos de corte, pero también significan menos espacio para las virutas.
Esa compensación es importante con el aluminio porque se puede eliminar rápidamente una gran cantidad de material, produciendo muchas virutas.
| recuento de flautas | Consideración general para el aluminio. |
|---|---|
| 2 flautas | Gran espacio para virutas y buena evacuación. |
| 3 flautas | Equilibrio entre espacio de viruta y capacidad de avance |
| 4 flautas | Más bordes cortantes, pero menos espacio para las flautas |
Para desbaste y trabajos de aluminio de alta velocidad, a menudo se consideran cortadores de dos o tres flautas. Una operación de acabado puede requerir algo diferente dependiendo de la superficie requerida y la velocidad de avance.
¿Qué fresas CNC funcionan bien para acero al carbono?
El acero es una categoría mucho más amplia, por lo que no existe una única especificación de cortador que cubra todos los grados de acero.
Para aceros al carbono y de baja aleación comunes, se utilizan ampliamente fresas de carburo con filos de corte relativamente fuertes. En comparación con el mecanizado de aluminio, la herramienta tiene que soportar fuerzas de corte mayores.
Los cortadores de acero pueden utilizar:
La geometría puede volver a cambiar según se trate de desbaste, ranurado, perfilado o acabado.
Los recubrimientos de la familia TiAlN a menudo se consideran para el mecanizado de acero porque pueden proporcionar resistencia útil al calor y al desgaste en condiciones adecuadas. Aún así, la selección del recubrimiento debe basarse en el grado real del acero y la configuración del mecanizado.
Por qué el acero inoxidable requiere más cuidado
El acero inoxidable puede ser más exigente que el acero al carbono ordinario.
Muchos grados de acero inoxidable son resistentes y pueden generar mucho calor durante el mecanizado. Los aceros inoxidables austeníticos también son conocidos por endurecerse cuando el filo roza contra la superficie o cuando las condiciones de corte no son adecuadas.
Eso hace que el filo de la fresa, la rigidez de la máquina, la velocidad de avance y el control del calor sean especialmente importantes.
Para el acero inoxidable, los compradores pueden buscar:
Aquí también hay un punto práctico: no sigas utilizando una cortadora desgastada sólo porque técnicamente todavía corta. A medida que el borde se desafila, las fuerzas de corte y el calor pueden aumentar, lo que hace que el problema del mecanizado sea más difícil de controlar.
Comparación de opciones de cortadores para los tres materiales
Una comparación rápida ofrece a los compradores un punto de partida útil.
| Característica | Aluminio | Acero al carbono | Acero inoxidable |
|---|---|---|---|
| Preferencia de borde típica | muy agudo | Fuerte y duradero | Afilado pero apoyado |
| Espacio de flauta | Grande | Medio | Medio to large depending on operation |
| Gama de flauta común | 2–3 | 3–5 | 3–5 |
| Prioridad de recubrimiento | A menudo más bajo | Alto para muchas aplicaciones | A menudo importante |
| Principal desafío | Adhesión de virutas | Desgaste y carga de corte. | Endurecimiento por calor y trabajo. |
| Velocidad de corte típica | superior | moderado | moderado to lower |
La tabla es sólo una referencia general. Diferentes aleaciones dentro del mismo grupo de materiales pueden comportarse de manera muy diferente.
El material del cortador es tan importante como la geometría del cortador
Las fresas CNC industriales suelen estar fabricadas con carburo cementado porque el carburo proporciona la dureza y la resistencia al desgaste necesarias para el mecanizado exigente.
Pero el “carburo” no cuenta toda la historia. Los grados de carburo varían.
La selección de herramientas a menudo implica un equilibrio entre dureza y tenacidad. Una calidad más dura puede ofrecer una mejor resistencia al desgaste, mientras que una calidad más dura puede soportar cortes interrumpidos y golpes mecánicos de manera más efectiva.
En el caso del aluminio, el filo y el acabado superficial pueden ser especialmente importantes. Los aceros más duros ponen más énfasis en la resistencia al desgaste. El acero inoxidable a menudo requiere un equilibrio razonable entre dureza y resistencia al calor.
Para los compradores B2B, preguntar por el grado de carburo real o las especificaciones del fabricante es mucho más útil que simplemente preguntar si una fresa es de carburo.
La selección del recubrimiento depende de la pieza de trabajo
Los recubrimientos para herramientas pueden reducir la fricción y mejorar la resistencia al desgaste y el manejo del calor cuando se adaptan adecuadamente a la aplicación.
El material sigue siendo importante.
Con el aluminio, las virutas pegajosas y la adherencia del material pueden ser una preocupación. Se pueden considerar cortadores sin recubrimiento altamente pulidos o recubrimientos destinados a materiales no ferrosos.
El acero y el acero inoxidable suelen poner más énfasis en la resistencia al calor y al desgaste.
| Materialeses | Consideración del recubrimiento |
|---|---|
| Aluminio | Superficie pulida o de baja fricción; revestimiento no ferroso adecuado |
| acero al carbono | Revestimiento resistente al desgaste y al calor. |
| Acero inoxidable | Resistencia al calor y estabilidad de los bordes. |
No existe un recubrimiento que resuelva automáticamente todos los problemas de mecanizado. La velocidad de corte, el refrigerante, la rigidez de la máquina y el volumen de producción influyen en la elección.
Los parámetros de corte pueden cambiar el rendimiento de la herramienta
Incluso una cortadora adecuada puede funcionar mal si la velocidad del husillo o el avance están desactivados.
La velocidad de corte se puede estimar usando:
Vc=πDn1000V_c = \frac{\pi D n}{1000}
donde:
V_c = velocidad de corte en m/min
D = diámetro de la fresa en mm
n = velocidad del husillo en RPM
El avance por diente se puede estimar como:
fz=Vfnzf_z = \frac{V_f}{n z}
donde:
f_z = avance por diente
V_f = velocidad de avance
n = velocidad del husillo
z = número de dientes
Los fabricantes de herramientas normalmente proporcionan rangos iniciales recomendados para materiales y especificaciones de cortador particulares. Esas cifras son útiles, pero la máquina y el sistema de sujeción reales aún pueden cambiar lo que funciona en la práctica.
El refrigerante y la lubricación pueden afectar los resultados de materiales específicos
Los requisitos de refrigeración y lubricación pueden variar considerablemente entre materiales.
El aluminio suele beneficiarse de una buena evacuación de virutas y de una buena lubricación que limita la adherencia del material a la fresa. El acero y el acero inoxidable pueden poner más énfasis en controlar el calor de corte.
El mecanizado en seco, la inundación con refrigerante, la lubricación en cantidades mínimas y otros métodos pueden ser adecuados en diferentes situaciones. La decisión depende de la máquina, la aleación, la cortadora y el proceso de producción.
Un suministro deficiente de refrigerante puede dejar virutas en la zona de corte. Esto puede aumentar el calor y acortar la vida útil de la herramienta.
Por eso, cuando los compradores evalúan una cortadora, es útil considerar la configuración completa del mecanizado en lugar de mirar solo la herramienta.
El desbaste y el acabado pueden necesitar cortadores diferentes
No existe una necesidad real de que una sola fresa se encargue de cada etapa del mecanizado.
El desbaste consiste principalmente en eliminar material de manera eficiente. El acabado tiene más que ver con la calidad de la superficie, la precisión dimensional y el comportamiento controlado de los bordes.
Un taller que mecaniza acero inoxidable, por ejemplo, podría utilizar una fresa más resistente para el desbaste y otra fresa con geometría diferente para el acabado.
| etapa de mecanizado | Prioridad del cortador principal |
|---|---|
| Desbaste | Resistencia, evacuación de virutas, eliminación de material. |
| Semiacabado | Equilibrio entre velocidad y calidad de la superficie |
| Acabado | Calidad de bordes, control dimensional, acabado superficial. |
Para trabajos de producción, puede tener sentido utilizar cortadores separados para diferentes etapas cuando el costo adicional de herramientas está justificado por los requisitos del proceso.
La rigidez de la máquina influye en la elección del cortador
La máquina puede poner un límite práctico a lo que puede hacer una cortadora.
Una máquina CNC rígida con una alineación precisa del husillo generalmente puede manejar condiciones de corte más exigentes. Una configuración menos rígida puede necesitar cortes más ligeros para mantener la vibración bajo control.
Algunos factores importantes de la máquina incluyen:
La vibración es una preocupación particular. Puede dañar los bordes cortantes, afectar el acabado de la superficie y hacer que la vida útil de la herramienta sea mucho menos predecible.
Por lo tanto, para los compradores B2B, las especificaciones de la máquina deberían ser parte del debate sobre la cortadora.
El diámetro de la herramienta y el voladizo también importan
Una fresa más grande puede proporcionar una rigidez útil, pero el diámetro aún debe coincidir con la característica que se está mecanizando.
El exceso de herramientas es otro problema común. Cuanto más se extienda el cortador desde el soporte, más probable será la deflexión y la vibración, especialmente en materiales más duros como el acero inoxidable.
Cuando sea posible, utilice suficiente longitud de trabajo para alcanzar la característica sin agregar extensiones innecesarias.
Los compradores deben proporcionar detalles como:
Con esta información, un proveedor de herramientas tiene una idea mucho más clara de lo que debe manejar la cortadora.
¿Cómo deben comparar los compradores los cortadores para cada metal?
Un método de selección práctico puede desglosarse por material.
Para aluminio
Busque bordes cortantes afilados, canales pulidos, suficiente espacio para las virutas y una evacuación eficiente de las virutas. Generalmente se consideran cortadores de dos o tres canales cuando se trata de altas cargas de viruta y velocidades de avance.
Para acero al carbono
Preste más atención a la resistencia del carburo, la resistencia al desgaste, el recubrimiento y la geometría de la ranura. El grado y la dureza reales del acero deben comunicarse al proveedor de herramientas.
Para acero inoxidable
El control del calor se vuelve más importante. Los compradores deben considerar la dureza de los bordes, los recubrimientos adecuados, la evacuación de virutas y las condiciones de corte que mantengan la herramienta cortando en lugar de rozar el material.
Estos son puntos de partida útiles, pero las pruebas reales siguen siendo valiosas cuando se mecaniza una aleación desconocida o se pasa a una producción de gran volumen.
¿Qué deberían preguntar los compradores B2B a un fabricante de herramientas CNC?
Antes de solicitar una fresa CNC, los compradores deben brindarle al proveedor suficiente información para comprender la aplicación.
| Información | Por qué es importante |
|---|---|
| Material de la pieza de trabajo | Determina la geometría del cortador. |
| Dureza del material | Influye en la resistencia del borde y el recubrimiento. |
| Diámetro del cortador | Afecta la rigidez y las RPM. |
| recuento de flautas | Influye en la evacuación y alimentación de virutas. |
| Profundidad de corte | Ayuda a determinar la longitud de la herramienta |
| Velocidad del husillo | Admite la selección de parámetros |
| Método de refrigerante | Afecta el control de calor y virutas. |
| Desbaste or finishing | Determina las prioridades de geometría. |
| Tipo de máquina | Establece límites prácticos |
| Acabado superficial requerido | Ayuda a seleccionar la geometría de acabado. |
Cuanto más específica sea la información de la solicitud, menos probable será que la recomendación se base en un enfoque genérico de “una herramienta que sirve para todos”.
Las pruebas de muestra ayudan a confirmar la elección correcta
Antes de incorporar una cortadora a un proceso de producción estándar, es útil realizar pruebas prácticas.
Los operadores pueden comparar:
Para programas de producción más grandes, las pruebas de vida útil de las herramientas también pueden ayudar a calcular el costo real por pieza.
Es posible que una cortadora más barata no ahorre dinero si necesita reemplazo frecuente o provoca más piezas rechazadas. Analizar el coste de la herramienta junto con el rendimiento de la producción ofrece a los compradores una comparación más realista.
Una guía práctica de selección basada en materiales
| Pieza de trabajo | Características del cortador a considerar |
|---|---|
| Aluminio | Espacio de flauta grande, afilado y pulido. |
| Acero bajo en carbono | Carburo duradero y revestimiento adecuado. |
| Acero aleado | Resistencia al desgaste y geometría de borde más fuerte |
| Acero inoxidable | Borde resistente, revestimiento resistente al calor, buena evacuación de virutas. |
| Acero endurecido | Carburo y geometría especializados. |
| Producción mixta | Herramientas específicas de aplicación para cada material. |
Una cortadora de uso general puede ser conveniente para un taller mixto, pero cuando el volumen de producción o los requisitos de superficie aumentan, puede valer la pena considerar herramientas para materiales específicos.
Seleccionar la fresa CNC adecuada para cada metal
No existe una fresa CNC que se comporte de la misma manera en aluminio, acero al carbono y acero inoxidable.
El aluminio generalmente se beneficia de bordes afilados, canales pulidos y mucho espacio para las virutas. El acero al carbono requiere un equilibrio entre resistencia de los bordes, resistencia al desgaste y un recubrimiento adecuado. El acero inoxidable necesita mayor atención al calor, el endurecimiento por trabajo, la dureza del cortador y las condiciones de corte.
Para los compradores B2B, el proceso de selección debe comenzar con el grado y la dureza reales del material, luego pasar a la operación de mecanizado, la capacidad de la máquina y el objetivo de producción. A partir de ahí, se pueden reducir el número de flautas, la geometría de la fresa, el grado de carburo, el recubrimiento y las dimensiones.
Creación de una especificación de herramientas más adecuada
La selección de la fresa se vuelve mucho más fácil cuando la herramienta y el proceso de mecanizado se consideran en conjunto. El material, la geometría, la velocidad del husillo, la velocidad de avance, el refrigerante, el portaherramientas y la rigidez de la máquina afectan lo que sucede en el filo.
Para los fabricantes, distribuidores y empresas de mecanizado, trabajar con un proveedor de herramientas que pueda proporcionar orientación sobre aplicaciones y pruebas de muestras también puede reducir las conjeturas. Una cortadora que parezca adecuada sobre el papel aún necesita demostrar que puede manejar el material y las condiciones de mecanizado reales.
Mantenerse en contacto

Rongcheng se especializa en la fabricación y exportación de brocas para cepilladora de madera, brocas para barrena, brocas para pala, brocas para pala, cinceles, brocas para martillo y carburo, etc.
contáctanos
DIRECCIÓN: Shangbutou, Qingjiang, Yueqing, Zhejiang, China
Teléfono: +86-577-62271200
FAX: +86-577-62276882
Correo electrónico: [email protected]
Síganos


 English
 русский
 Español
 中文简体


